

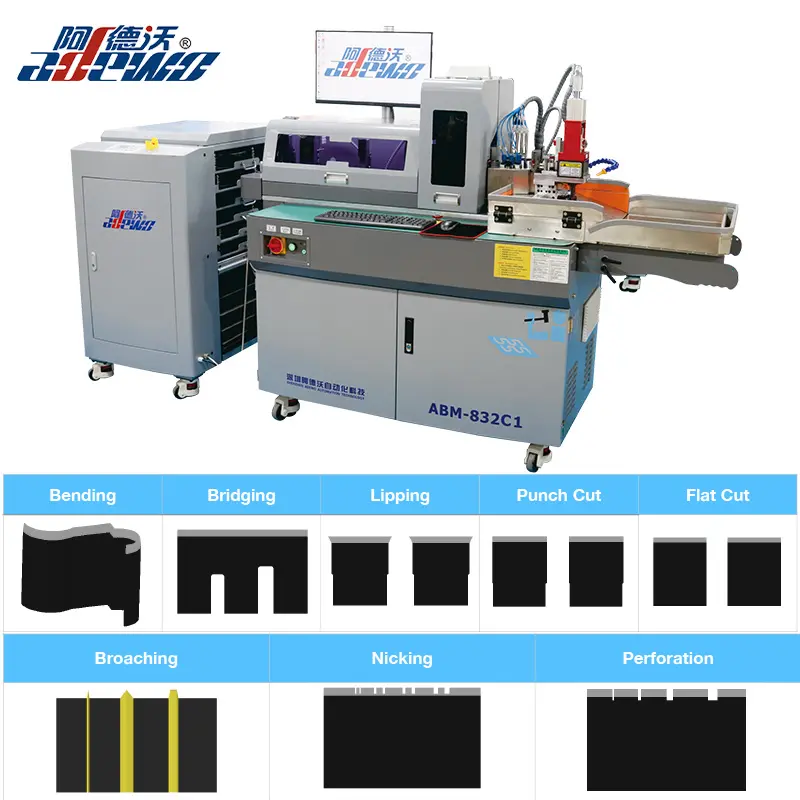


Hva er det som gjør det mulig for stansing for å oppnå en så presis forming?
Hvorfor må alle utstansede produkter stole på en kutteform?
Selv om det kan se ut til å være en enkel skjæreprosess,formingener faktisk selve sjelen til utstansing.
1. En cutting-die er egentligformingsmalen for et produkt.
I stanseprosesser blir produktkonturer, hulldiametere, brettelinjer og utskjæringsmønstre gjengitt av stansens skjærende geometri; pressen leverer kun vertikal kraft, mens de endelige dimensjonstoleransene og kantkvaliteten avhenger av dysens fabrikasjonsnøyaktighet.
2.Den skjære-die direktebestemmer dimensjonsnøyaktighetenogavkastningsgradav det ferdige produktet.
Mange parti-til-batch-avvik, grader og flisproblemer kan spores tilbake til selve kuttedysen.
Kantskarphet, hardhet og konturavvik – påvirker satsens dimensjonskonsistens direkte, forekomst av grader og risiko for flising.
Vår bøyeserie med buede blader (A1, B1, A2580) sikrer formkvalitet gjennom følgende tekniske funksjoner:
· Fôringspresisjon:Mating med dobbel klemmemekanisme med gjentatt posisjoneringsnøyaktighet av±0,03 mm, sikre konsistente bøyepunktkoordinater;
·Stanseenhet: Modulær dysedesign med justerbar klaring (kompatibel med tommestokktykkelse 0,45–1,05 mm).
· Bøyeforming:Servostyrt bøyevinkelmedbøye flathet 0,2mm, sammenkoblet medhurtigskift av indre akselfor å imøtekomme varierende bladtykkelser og diameter.
·Spesialiserte funksjoner:
B1 integrerer en hakkestasjon med justerbar dybde (minimum0,2 mm) for pre-krølling i emballasje;

A2580 er skreddersydd for roterende dyser, støtter bladhøyder fra22 til 30 mm,
med automatisk utførelse av brostansing, lipping og andre komplekse funksjoner.
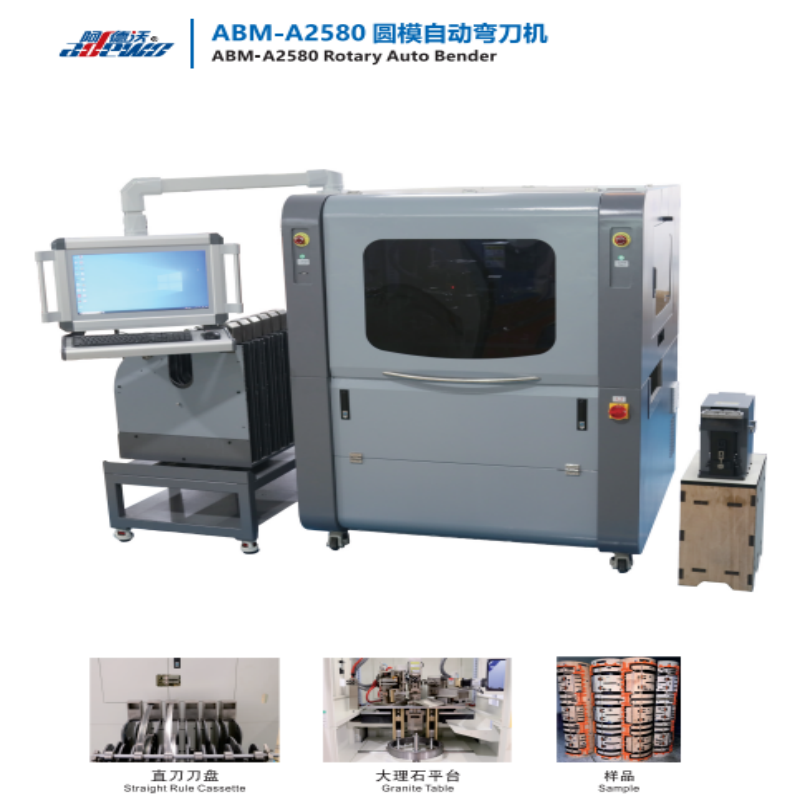
3. Materialspesifikke løsninger:
· Mykt skum → bruk støtteform med høy hardhet for å forhindre kompresjonskollaps;
· Ultratynne filmer → krever kantgradhøyde ≤ 0,01 mm, oppnåelig gjennom vår valgfrie presisjonsslipeprosess.
Når formen er satt, batch-til-batchdimensjonsavvik holdes innenfor ±0,1 mm, medrepeterbarhetsfeil < 0,05 mm, eliminerer variabiliteten i manuell skjæring betydelig.
Våre løsninger er egnet for både prototypekjøringer og masseproduksjon, og reduserer overgangstiden og forkorter leveringssyklusene.
Anbefalte nyheter:
Hvilke bokser kan du lage med ABM-832C1 Auto Bender?
A2580 Rotary Auto Bender: Presisjon og effektivitet for forming