
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Alle rettigheter reservert.
Links Sitemap RSS XML Personvernerklæring

Rulleregelen Behandling bak emballasje
Emballasje kan se enkel ut fra utsiden, men den endelige ytelsen til en kartong bestemmes av mange detaljer inne i formstrukturen. En pakke må brettes i riktig posisjon, åpnes jevnt, holde seg stabil under produksjon og i noen tilfeller rives eller skilles på en kontrollert måte.
Disse kravene oversettes til forskjellige linjestrukturer under fremstilling av dyse. Rulleregler, skjærelinjer, perforering og brobygging har alle forskjellige formål, og deres posisjoner må samsvare med emballasjedesignet.
For stanseprodusenter er ikke utfordringen bare å forberede linjer med forskjellig lengde. Den viktigste oppgaven er å sikre at hver bearbeidede linje samsvarer med strukturen som kreves av den endelige kartongen.
Ikke alle deler av en pakke trenger samme behandling
En foldekartong inneholder normalt paneler, foldeseksjoner, åpninger og forbindelsesområder. Disse ulike delene utfører ikke samme funksjon, så de kan ikke alltid bruke samme type linje.
En bretteregel brukes hovedsakelig for å lage en kontrollert foldelinje. Den styrer kartongen til å brettes i en forhåndsbestemt posisjon uten å kutte gjennom den.
Kutting brukes der materialet må skilles helt. Perforering er egnet for områder som trenger kontrollert riving, mens brobygging kan holde utvalgte seksjoner tilkoblet etter stansing.
I en enkelt dyse kan disse strukturene fungere sammen. Det endelige resultatet avhenger ikke bare av den enkelte behandlingsmetoden, men også av om hver linje er riktig plassert i forhold til de andre.
Kutting: Klargjøring av nødvendige lengder
Før bretteregelen kan settes sammen til en dyse, må de først klargjøres i henhold til dimensjonene i dysedesignet.
Ulike deler av en kartong krever forskjellige lengder. De ytre skjæreseksjonene, foldeseksjonene og spesialkonstruksjonene kan alle kreve forskjellige linelengder.
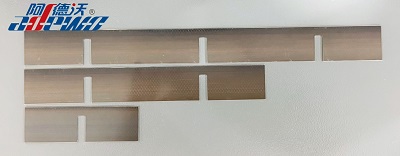
Hvis en line kuttes for lang eller for kort, kan den påvirke posisjonen under montering av dyse. I mer komplekse formkonstruksjoner kan selv små forskjeller gjøre installasjonen vanskeligere eller påvirke hvordan de bearbeidede seksjonene samsvarer med det opprinnelige designet.
Dette er grunnen til at lengdeidentifikasjon, sortering og skjæring er viktige trinn i linjeforberedelsen.
For produsenter som håndterer flere kartongdesign samtidig, kan automatisk identifisering av forskjellige linjelengder også forenkle klargjøringsprosessen og redusere behovet for å separere materialer manuelt før montering.
Perforering: Skaper en kontrollert tåre
Ikke hver pakke er designet for å åpnes gjennom bretting alene.
Mange kartonger og papppakker inkluderer avrivbare seksjoner, lettåpnede områder eller andre strukturer som må skilles for hånd. For disse bruksområdene vil en kontinuerlig skjærelinje gjøre at seksjonen skilles for tidlig.
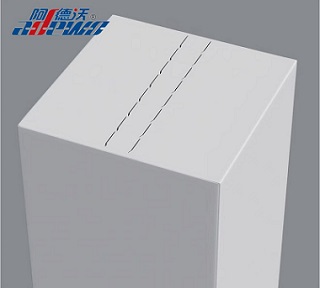
Perforering skaper en intermitterende skjærestruktur i stedet. De ukuttede delene holder pakken tilkoblet før åpning, mens de kuttede delene gir en definert bane for riving.
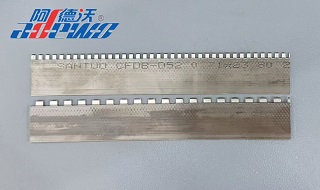
Arrangementet av perforeringen må samsvare med emballasjestrukturen og den tiltenkte åpningsmetoden. For mye kutting kan svekke forbindelsen, mens utilstrekkelig kutting kan gjøre pakken vanskelig å rive.
Dette er grunnen til at perforering er et annet behandlingskrav enn både kutting og krølling.
Brobygging: Vedlikeholde tilkoblingspunkter
Et annet vanlig krav er å holde utvalgte deler av pappen tilkoblet etter stansing.
Brobygging skaper spesifikke koblingspunkter langs den behandlede linjen. Disse punktene bidrar til å opprettholde integriteten til arket under produksjon, håndtering eller etterfølgende operasjoner.
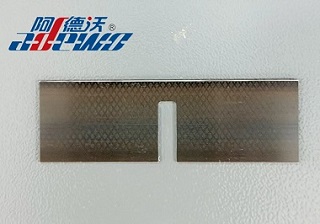
For noen formkonstruksjoner er ikke en enkelt bro nok. Det kan være nødvendig med flere koblingspunkter langs en seksjon, og det er der multibrodannelse blir nyttig.
Noen design kan også kreve brobygging på begge sider, med tilsvarende broposisjoner på begge sider av linjen.
Plassering, antall og arrangement av broer må vurderes sammen med formdesignet. Deres formål er ikke bare å legge til tilkoblingspunkter, men å gi den nødvendige balansen mellom kutting og gjenværende tilkobling.
Lipping: Forbedring av hjørneskjæring
Noen kartongstrukturer krever ytterligere behandling på slutten av en linje, spesielt der flere linjer møtes eller hvor et rent hjørne er viktig.
Lepping skaper et hakk på slutten av regelen. Ved utstansing av kartong kan dette bidra til å redusere gjenværende papp i hjørnene etter kutting, noe som resulterer i et renere hjørne.
Lepping kan også bidra til å redusere forstyrrelser når regler krysser eller er satt sammen. Dette blir mer aktuelt når dysen inneholder kompakte eller kompliserte linjestrukturer.
Selv om det behandlede hakket er lite, kan det påvirke samspillet mellom tilstøtende linjer og kvaliteten på den ferdige kartongen.
Hvordan er disse linjene forberedt før montering av dyse?
Forberedelsesprosessen begynner med den digitale formdesignen.
Når den nødvendige linjeinformasjonen er bestemt, må forskjellige lengder identifiseres og sorteres. Linjene kan deretter kuttes til spesifiserte lengder, mens seksjoner som krever spesiell bearbeiding kan motta perforering, brodannelse, lipping eller stripping-relaterte strukturer.
For en dysemaker er disse trinnene nært forbundet. Kuttelengden, bearbeidingsposisjonen og sluttmonteringen må alle samsvare med den originale designfilen.
Etter hvert som emballasjestrukturer blir mer detaljerte, kan manuell klargjøring innebære flere gjentatte målinger, sortering og prosessering. En mer organisert automatisert forberedelsesprosess kan derfor bidra til å gjøre overgangen fra digital design til fysisk form mer konsistent.
ADEWO ABM-X1E PROLengdesortering skjæremaskin
ADEWO ABM-X1E PRO lengdesorteringsskjæremaskin kombinerer automatisk linjelengdeidentifikasjon og sortering med skjæring og flere linjebehandlingsfunksjoner.
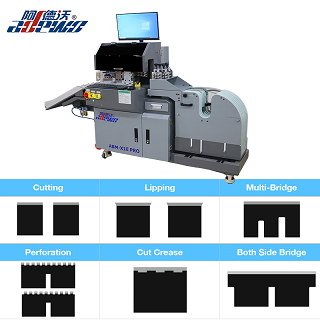
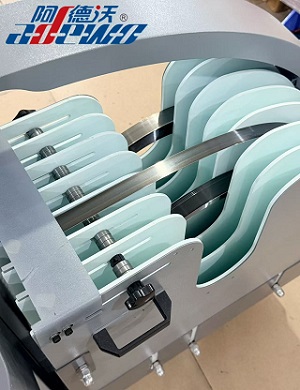
Maskinen er konstruert for bruksområder for forming, og støtter 7 linjalspoler og håndterer linjaltykkelser på 0,71, 1,05 og 1,42 mm, med linjalhøyder fra 22 til 60 mm.
Behandlingsfunksjonene inkluderer:
Lengdesortering
Kutting
Lipping
Multi-brobygging
Brobygging på begge sider
Perforering
Maskinen støtter DXF- og DWG-filformater, slik at behandlingsinformasjon kan utarbeides fra vanlig brukte formdesignfiler.
| Valgfri regeltykkelse | 0,71,1,05,1,42 mm |
| Støttet regelhøyde | 22-60 mm |
| Tre verktøyfunksjoner |
Bridgeing, Cutting, Lipping, Begge sider Bridge |
| Fire verktøyfunksjoner | Brobygging, Cutting, Lipping, Perforation, Both Side Bridge |
| Valgfrie funksjoner | Kutt brett, Conner klipp, 4pt/8 pkt bretteregel, stripperegel |
| Maskinvekt | 330 kg |
| Total dimensjon | 1750*760*1250mm(LxBxH) |
Fra emballasjedesign til linjebehandling
En pakke kan virke grei når den sees på som et ferdig produkt, men ytelsen til bretting, åpning, riving og avfallsfjerning er nært knyttet til formstrukturen bak den.
En bretteregel definerer hvor kartongen bretter seg. Kutting avgjør hvor materialet skiller. Perforering skaper en kontrollert rivebane, mens brobygging opprettholder utvalgte forbindelser. Lipping og stripping-relaterte strukturer dekker mer spesifikke krav i formen.
Hver prosess har sitt eget formål, men ingen av dem eksisterer uavhengig av emballasjedesignet.
Den digitale dysefilen definerer den nødvendige strukturen, og nøyaktig linjeforberedelse gjør denne informasjonen til behandlede linjer klare for dysemontering. Denne sammenhengen mellom emballasjedesign, formkonstruksjon og linjebehandling er det som gjør at små detaljer i en digital design blir pålitelige funksjoner i den ferdige pakken.
Neste:
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Alle rettigheter reservert.
Links Sitemap RSS XML Personvernerklæring